
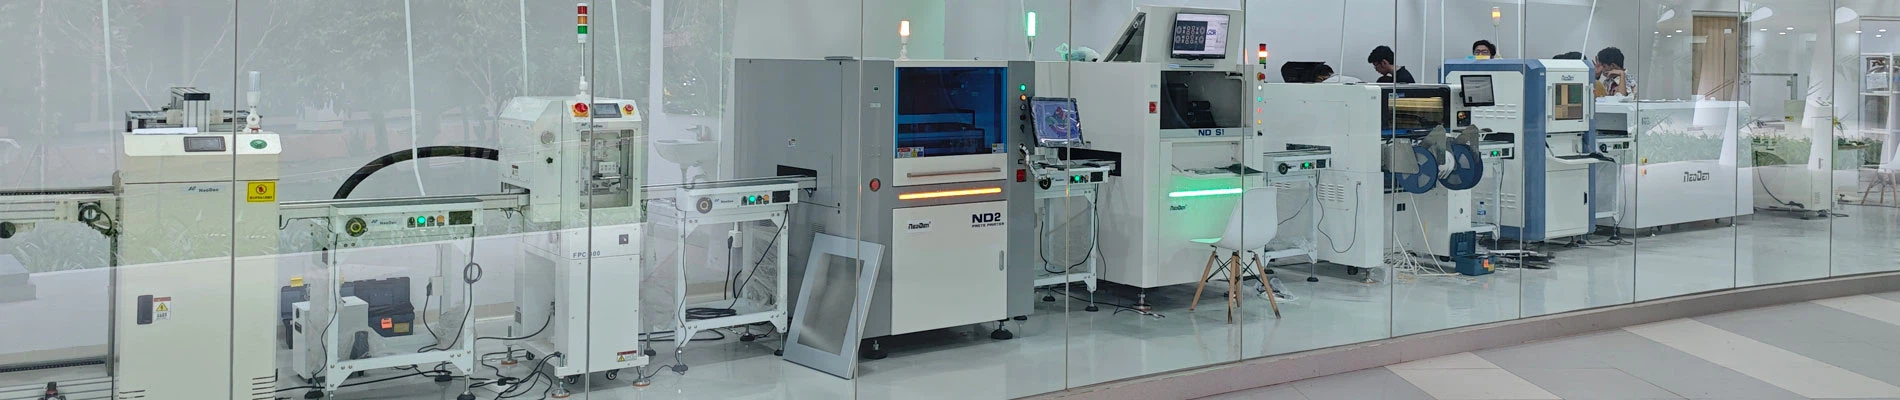
1. Pinta-asennustekniikka SMT (Surface Mount Technology) on uuden sukupolven elektroniikkaasennustekniikka, joka puristaa perinteiset elektroniset komponentit vain muutamaan kymmenesosaan laitteen tilavuudesta, jolloin saavutetaan suuri tiheys, korkea luotettavuus, miniatyrisointi, alhainen elektronisten tuotteiden asennuskustannukset ja tuotannon automatisointi.
2. Pintakokoonpanon komponentit jaetaan pääasiassa kahteen luokkaan: sirun passiiviset komponentit ja aktiiviset laitteet. Niiden pääominaisuudet ovat: miniatyrisointi, ei lyijyä (litteä tai lyhyt johto, sopii pintakokoonpanoon piirilevylle.
3. Pintakokoonpanokomponenttien pakkausmuoto vaikuttaa suoraan kokoonpanotuotannon tehokkuuteen, ja se on yhdistettävä syöttölaitteiden tyyppiin ja määrään asennuskoneen suunnittelun optimoimiseksi. Pintakokoonpanokomponenttien pakkausmuotoja on pääasiassa neljää tyyppiä, nimittäin punottu teippiä, putkia, alustaa ja irtotavarana.
4. Juotos on sulava metalli, se voi muodostaa seoksen pohjamateriaalin pinnalle ja liittää perusmateriaaliin yhtenä, ei vain mekaanisen tasaisen, vaan myös sähköisen liitännän saavuttamiseksi. Hitsaustiede, tavallinen hitsauslämpötila alle 450 asteen hitsauksessa, jota kutsutaan pehmeäjuottamiseksi, juotteen kanssa tunnetaan myös pehmeänä juotteena. Elektroniikkapiirin hitsauslämpötila on yleensä välillä 180-300 astetta, käytetyn juotteen koostumus on tinaa ja lyijyä, joka tunnetaan myös nimellä tina-lyijyjuote.
5. Juotospasta on juotosjauhetta ja juoksutetta, johon on sekoitettu juoksutuspastaa, tavallisesti seostettua juotejauhetta, jonka osuus kokonaispainosta on noin 85–90 prosenttia, mikä vastaa noin 50 prosenttia tilavuudesta
6. SMD-liimaa kutsutaan myös liima-aineeksi. Vuonna sekoitettu kokoonpano pintaan kokoonpano komponentit väliaikaisesti kiinnitetty PCB pad grafiikkaa, jotta myöhemmät aalto juotos ja muut prosessitoiminnot voidaan suorittaa sujuvasti; kun kyseessä on kaksipuolinen pintakokoonpano, kiinteät pintakokoonpanon apukomponentit estämään läppälevy ja prosessitoiminnot, kun tärinä johtaa pintakokoonpanon komponenttien putoamiseen. Siksi kiinnityspinnan kokoonpanon komponentit ennen, tulisi asettaa PCB-tyynyn asemaan päällystetty SMD-liimalla.
7. Yleisin manuaalinen hitsaus on kahdenlaista: kontaktihitsaus ja lämpökaasuhitsaus.
8. Lämmönhallinta on avaintekijä juotteenpoistoprosessissa, juotteen tulee olla täysin sulanut, jotta tyyny ei vahingoitu komponentteja otettaessa.
9. Juottamisen suunnittelu ovat: irrotettavan laitteen tyypin, koon ja pakkausmateriaalin mukaan, käyttämällä uudelleenkäsittelylaitteen tarjoamia vakiotietokantaparametreja periaatteessa ylä- ja alalämmityksen lämpötila-alueen ja ilmamäärän määrittämiseen, valitse sopiva kuumailmasuutin ja tyhjösuutin; juottamisen laajuuden mukaan poistamaan toimintaan vaikuttavat ympäröivät komponentit tai vaativat tarvittavat lämpövastuskeinot lämpöajan käytön määrittämiseksi jne.
10. Palloruudukkopaketti sen jälkeen, kun tinapallon uudistamisen tarve on poistettu, prosessia kutsutaan usein pallon implantaatioksi. bga-pakettiluokan laitteita pcb:ltä poistettaessa laitteeseen jää aina tinapalloja ja tyynylle. Jäännös tinapallot tyynyissä on yleensä kuin juotosjääpuikot, jos laitteen vaatimukset vielä asennetaan uudelleen piirilevylle, vaatimus kaikkiin peltipallojen uudelleenjärjestelyihin ja piirilevyjen puhdistuksen valmisteluun.
11. BGA-luokan paketin laitteen uudelleenkäsittelyprosessi voidaan jakaa neljään vaiheeseen.
① on puhdistaa BGA pad ja PCB pad pinnan jäännös juote pallo tai juote ja muita aineita, viimeistely alkuperäinen juote pallo juotoslevy säilyttää tasainen. Prosessoinnissa yritetään käyttää samaa kemiallista koostumusta kuin alkuperäisessä kokoonpanoprosessissa ja absorboivassa tinateippissä, mikä vähentää mahdollisuutta kertyä jäämiä palloritiläryhmän pinnalle seuraavan kylän CSP:n tai flip chipin ja muiden pienpakkauslaitteiden kanssa. .
② Se on valmistetun juoksutteen tasaista levittämistä tyynyille.
③ on käsin siirrettävä alkuperäisen laitteen juotospallon halkaisijaa vastaavat valmistetut juotospallohiukkaset vastaaville tyynyille.
④ on juotospallon mukaan suoritetun BGA-istutuksen vuon lämpötilavaatimukset sopivassa lämpötilassa ilmakehässä "kovettuva", jotta juotospallo ja tyyny ovat tiiviit ja luotettavat.
