
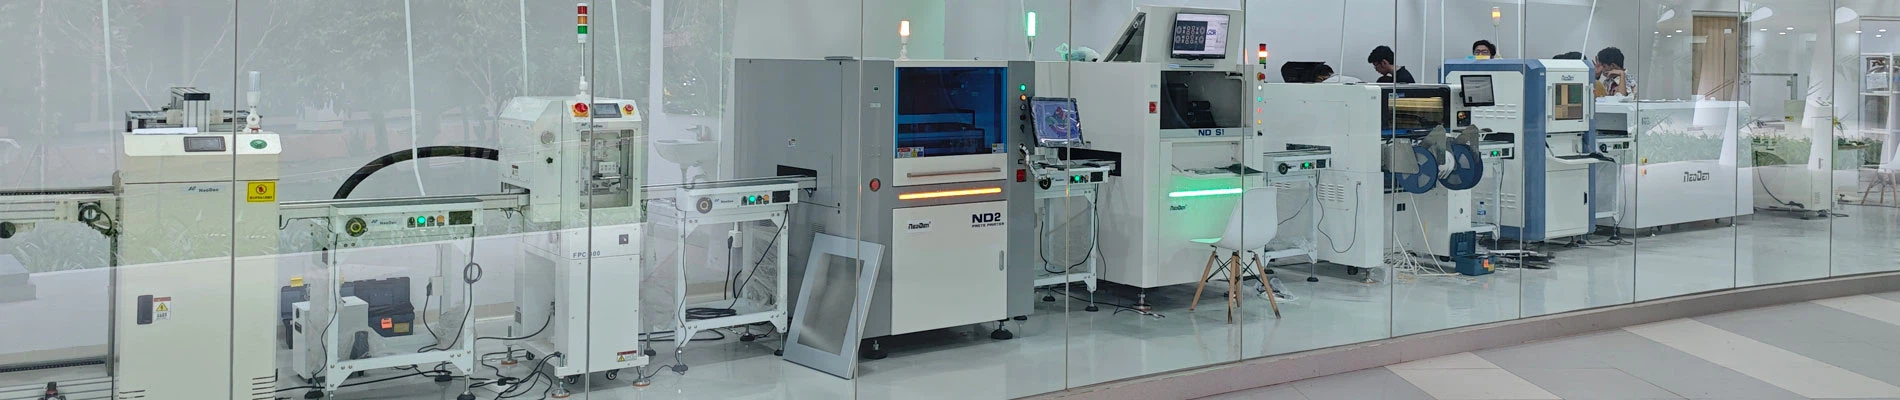
Johdanto
Nykypäivän nopeasti muuttuvassa markkinaympäristössä elektroniikkavalmistuksen palveluntarjoajat kohtaavat äärimmäisen tuotantotodellisuuden, jolle ovat ominaisia pienet erät, suuri valikoima ja usein tapahtuvat linjavaihdot. Tämä malli on täysin sotkenut perinteiselle suurvolyymivalmistukselle tyypillisen yhden jatkuvan tuotantolinjan tasapainottamisen logiikan. Kuinka ylläpitää tehokasta toimintaapinta-asennusteknologian (SMT) tuotantolinjojaToistuvasta tuotespesifikaatioiden vaihtamisesta on tullut PCBA-valmistusyritysten digitaalisen ydinkilpailukyvyn avainindikaattori. Dynaaminen vetonopeuden hallinta, uutena digitaalisen, täsmällisen aikataulutuksen muotona, muokkaa joustavien tuotantolinjojen toimintamekanismeja.

Analyysi joustavien SMT-tuotantolinjojen Takt-ajan epätasapainon perimmäisistä syistä
Pienierässä, laajan valikoiman PCBA-tuotannossa tuotantolinjojen taktiajan epätasapainot eivät usein johdu yhdestä laiteviasta, vaan ne johtuvat useiden tuotelajikkeiden vuorottelevan tuotannon dynaamisista kumulatiivisista vaikutuksista. Eri määritelmien piirilevyjen käsittelyajoissa on merkittäviä eroja eri prosesseissa, mukaan lukienstensiilitulostus, 3D juotospastan tarkastus, nopea sijoitus, monitoimisijoittelu jareflow juottaminen. Esimerkiksi kun pinta-asennuskomponenttien määrä kasvaa 200:sta 800:aan, sijoituskoneen todellinen sykliaika voi moninkertaistua, kun taas reflow-uunin kuljetinnopeutta on rajoitettava tiukasti tuotteen lämpökapasiteetin perusteella. Tämä prosessien välinen ero käsittelyajoissa johtaa suoraan tuotantolinjojen pullonkaulojen toistuviin siirtymiin.
Perinteinen kiinteän vetonopeuden hallinta käyttää hitaimman prosessin staattista aikaa koko linjan taktiajan vertailuarvona. Vaikka tämä lähestymistapa varmistaa tuotantolinjan fyysisen jatkuvuuden, se uhraa suuresti muiden korkean suorituskyvyn laitteiden käyttöasteet, mikä johtaa vakavaan tuotantokapasiteetin vajaakäyttöön. Samaan aikaan toistuvat manuaaliset vaihdot ja tuotteiden vaihdot linjan ulkopuolella voivat helposti johtaa linjan seisokkeihin, mikä heikentää merkittävästi linjan kokonaistehokkuutta (OEE).
Dynaaminen vetonopeuden palautemekanismi, joka perustuu digitaaliseen kojelautaan
Ydinedellytys dynaamisen vetonopeuden hallinnan toteuttamiselle on digitaalisen palautejärjestelmän perustaminen, joka pystyy keräämään ja analysoimaan reaaliaikaisia laitteiden toimintaolosuhteita. Olemme ottaneet käyttöön IoT-tiedonkeruuyhdyskäytäviä jokaiselle PCBA-sijoituslinjan avaintyöasemalle. Tavallisten viestintäprotokollien avulla järjestelmä voi lukea reaaliaikaiset käsittelyjaksotstensiilitulostimet, SMTsijoituskoneet, ja in-line optiset tarkastusjärjestelmät millisekuntitason tarkkuudella. Nämä raakatiedot yhdistetään tuotantolinjan keskeiseen digitaaliseen kojelautaan.
Digitaalinen kojelauta ei ole enää pelkkä tuotantotietojen näyttö; sen sijaan se käyttää upotettuja algoritmeja laskeakseen dynaamisen taktiajan nykyiselle tuotantosegmentille reaaliajassa. Kun taktiaika poikkeaa esiasetetusta arvosta satunnaisten tapahtumien, kuten sijoituskoneen huonon komponenttien poiminnan, kuljettimen viiveiden tai komponenttien virheen vuoksi, kojelaudan ohjausjärjestelmä havaitsee tämän vaihtelun automaattisesti. Vertaamalla nykyisellä kojelaudalla näkyvää todellista tuotantoaikaa teoreettiseen sykliaikaan, järjestelmä laskee pullonkaulakertoimen ja antaa viiden sekunnin kuluessa automaattisesti hienosäätöohjeet koko linjan kaikkien laitteiden kuljetinradoille. Tämä mahdollistaa linjan toimintanopeuden ennakoivan hienosäädön, mikä estää paikallisia materiaaliruuhkaa tai tyhjiä tauluja odottamasta.
Suljetun silmukan ohjausalgoritmi dynaamisen vetonopeuden ja materiaalin koordinoimiseksi
Dynaamisessa hallinnassa joustavaSMT tuotantolinjat, vetonopeuden säätöjen on säilytettävä absoluuttinen synkronointi ja koordinointi taustalla olevan materiaalin toimitusketjun kanssa. Digitaalinen, tarkka aikataulujärjestelmämme käyttää mukautuvaa suljetun silmukan ohjausalgoritmia. Kun järjestelmä havaitsee, että seuraava materiaalierä on saapunut SMT-pajan valmistelualueelle ja linjanvaihdon edellyttämät materiaalitelineet, stensiilit ja ohjelmat on varmistettu, algoritmi aloittaa asteittaisen vetonopeuden säädön linjalla olevan tuotteen jäljellä olevan käsittelymäärän perusteella.
Jos materiaalin toimituksessa on pieni, alle minuutin viive, järjestelmä vähentää ennakoivasti kartongin syöttönopeutta edellisessä prosessissa, jolloin koko tuotantolinja voi rullata tasaisesti hieman pienemmällä nopeudella pysähtymättä. Käänteisesti, jos materiaalin ja ohjelman valmistelu valmistuu etuajassa ja loppupään tarkastus- ja pakkausasemilla on ylikapasiteettia, järjestelmä lisää dynaamisen vetonopeusalgoritmin avulla laitteiston kuljetinketjun nopeutta 5-8 prosenttia korvatakseen edellisen linjavaihdon vuoksi menetetyn tuotantokapasiteetin. Tämä dataohjattu, suljetun silmukan ohjaus, jota rajoittaa materiaalin saatavuus, antaa tuotannon taktiajalle dynaamista joustavuutta, joka muistuttaa hengitystä.
Joustavien tuotantolinjojen hienorakeisen aikataulutuksen kattavat edut
Ottamalla käyttöön dynaamisen nopeutta lisäävän hallinnan ja digitaalisen, hienorakeisen ajoituksen, PCBA-käsittelyn kevyen valmistuksen tasoa on parannettu merkittävästi. Todellisessa tuotantoympäristössä, jolle on ominaista suuri tuotevalikoima ja pienet eräkoot, tuotantolinjalaitteiden taktiajan epätasapaino on onnistuneesti vähennetty 6 prosenttiin. Tämä ei ainoastaan ylläpitä SMT-laitteiden käyttöastetta jokaisessa työasemassa korkealla, yli 85 prosentin tasolla, vaan johtaa myös verkkomateriaalien eli WIP-varaston jyrkkään vähenemiseen. Koska vetonopeus voi hienosäätää itseään todellisten käyttöolosuhteiden perusteella, on alkuvaiheen prosessien materiaaliruuhkasta tai loppupään prosessien materiaalipulasta johtuvien odottamattomien linjaseisokkien määrä vähentynyt 70 prosenttia.
Vielä tärkeämpää on, että tämä digitaalinen aikataulustrategia vähentää riippuvuutta paikan päällä toimivien operaattoreiden yksilöllisistä kokemuksista. Se on muuttanut täysin perinteisen johtamismallin – jossa vanhempien linjapäälliköiden oli säädettävä tuotantolinjojen taktiajat intuitioon perustuen – tieteelliseksi päätöksentekoprosessiksi, jota ohjaavat tarkat laskelmat digitaalisesta järjestelmästä ja automatisoitu laitekoordinointi, mikä tarjoaa yritykselle joustavamman valmistuskapasiteetin ja alhaisemmat käyttökustannukset.
Keskellä suuntausta kohti korkeatiheyksistä, monimuotoista joustavaa SMT-tuotantoa, karkea lähestymistapa paikan päällä tapahtuvaan takt-ajanhallintaan ei enää pysty ylläpitämään tasapainoa prosessin laadun ja tuotannon tehokkuuden välillä. Tarkka dynaaminen vetonopeuden ohjaus ja edistyneet digitaaliset kojelautajärjestelmät ovat avaintyökaluja tuotantokapasiteetin pullonkaulojen murtamiseen ja tuotantolinjan jätteiden poistamiseen.

Yrityksen profiili
- Perustettu vuonna 2010, ja siinä työskentelee 200+ työntekijää ja 27,000+ neliömetriä. tehdas itsenäisiä omistusoikeuksia, varmistaa standardin hallinta ja saavuttaa eniten taloudellisia vaikutuksia sekä säästää kustannuksia.
- Omistaa oman koneistuskeskuksen, ammattitaitoisen kokoajan, testaajan ja laadunvalvontainsinöörit varmistaakseen NeoDen-koneiden valmistuksen, laadun ja toimituksen vahvat kyvyt.
- 40+ maailmanlaajuista kumppania Aasiassa, Euroopassa, Amerikassa, Oseaniassa ja Afrikassa palvellakseen menestyksekkäästi 10000+ käyttäjiä kaikkialla maailmassa varmistaakseen paremman ja nopeamman paikallisen palvelun ja nopean vastauksen.
- 3 erilaista T&K-tiimiä, joissa on kaikkiaan 25+ ammattimaisia T&K-insinöörejä, jotka varmistavat paremman ja edistyneemmän kehityksen ja uuden innovaation.
- Ammattitaitoiset ja ammattitaitoiset englanninkieliset tuki- ja huoltoinsinöörit varmistavat nopean vastauksen 8 tunnin sisällä, ratkaisu tarjoaa 24 tunnin sisällä.
- Ainutlaatuinen kaikkien kiinalaisten valmistajien joukossa, jotka ovat rekisteröineet ja hyväksyneet TUV NORDin CE:n.
- NeoDen tarjoaa elinikäisen teknisen tuen ja palvelun kaikille NeoDen-koneille sekä säännölliset ohjelmistopäivitykset käyttökokemusten ja loppukäyttäjien todellisten päivittäisten pyyntöjen perusteella.